

Productadvies
Uw e-mailadres wordt niet gepubliceerd. Verplichte velden zijn gemarkeerd *
Afkomstig uit China, marketing naar de wereld.
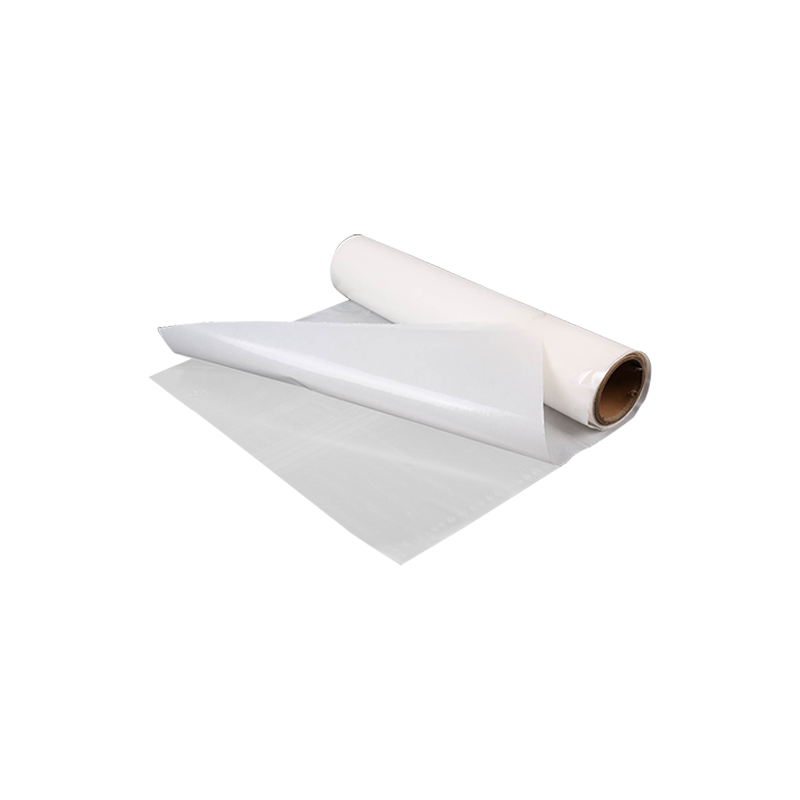
A smeltlijmfolie is een thermoplastische verbindingslaag die vast is bij kamertemperatuur, smelt tot een vloeibare vloeistof bij verhitting en vervolgens snel weer stolt bij afkoeling om een structurele of semi-structurele verbinding te creëren. Het bepalende kenmerk dat het onderscheidt van vloeibare lijmen en drukgevoelige tapes is dat het dat wel is 100% vast, oplosmiddelvrij en vereist geen uitharding of droogtijd . De binding ontstaat puur door een thermische faseverandering. Dit maakt hotmeltfilms bij uitstek geschikt voor lamineerprocessen met hoge snelheid, gevoelige substraten die geen oplosmiddelen verdragen, en toepassingen die uniforme, holtevrije verbindingslijnen met nauwkeurige diktecontrole vereisen. De meest voorkomende basispolymeren zijn ethyleenvinylacetaat, polyolefine, thermoplastisch polyurethaan en polyamide, elk ontworpen voor een specifiek hechttemperatuurbereik en substraatcompatibiliteitsprofiel.
Het hotmeltfilmhechtproces is een thermische cyclus in drie fasen. Eerst wordt de film tot voorbij zijn smeltpunt verwarmd, doorgaans tot een temperatuur tussen 80°C en 180°C afhankelijk van het polymeertype. Bij deze temperatuur daalt de viscositeit dramatisch – vaak tot waarden in het bereik van 5.000 tot 50.000 centipoise – waardoor de gesmolten lijm kan vloeien en het substraatoppervlak bevochtigt. Ten tweede dringt de gesmolten lijm door in onregelmatigheden in het oppervlak, poriën en textielvezelbundels, waardoor mechanische vergrendeling ontstaat. Ten derde, als de warmte wordt verwijderd, herkristalliseert of verglaast het polymeer, waardoor de in elkaar grijpende structuur wordt vastgehouden en mechanische belasting over het gebonden grensvlak wordt overgebracht.
Wat hotmeltfilms onderscheidt van andere lijmvormen is de uniforme, voorgevormde dikte. De film wordt vervaardigd volgens een nauwkeurige maatvoering, meestal uit 20 tot 200 micron , en deze maatstaf wordt over de gehele verbindingslijn gehandhaafd. Er zijn geen dunne plekken, geen holtes door verdamping van oplosmiddelen en geen uitpersingen aan de randen. Voor toepassingen zoals het lamineren van textiel of het verbinden van membranen in outdoorkleding vertaalt deze consistentie zich rechtstreeks in gegarandeerde waterdichte afdichtingen en voorspelbare ademende waarden.
De polymeerruggengraat bepaalt elke kritische prestatieparameter: het verwekingspunt, de chemische weerstand, de flexibiliteit bij lage temperaturen en de substraatcompatibiliteit. Het selecteren van de verkeerde chemie voor de eindgebruiksomgeving is de meest voorkomende oorzaak van lijmfalen. In de onderstaande tabel worden de vier belangrijkste typen hotmeltfilms in kaart gebracht met hun typische toepassingsmogelijkheden.
| Polymeertype | Typisch smeltbereik | Sleutelkracht | Primaire beperking | Veel voorkomende toepassingen |
|---|---|---|---|---|
| EVA (ethyleen-vinylacetaat) | 65-95°C | Brede hechting, lage kosten, snelle uitharding | Slechte oplosmiddelbestendigheid, beperkt gebruik bij hoge temperaturen | Schoenen, stoflaminering, verpakking |
| Polyolefine (op PP/PE-basis) | 110-150°C | Uitstekende chemische bestendigheid, lichtgewicht | Vereist oppervlaktebehandeling op veel ondergronden | Auto-interieuronderdelen, medische verpakkingen |
| TPU (thermoplastisch polyurethaan) | 100-160°C | Hoge elasticiteit, slijtvastheid, duurzaam wassen | Hogere kosten, vochtgevoelig vóór verwerking | Naadloze kleding, outdooruitrusting, medische kleding |
| Polyamide (PA / Nylon) | 110-160°C | Hittebestendig, chemisch reinigbaar, stijve hechting | Stijve verbindingslijn, kan stijf aanvoelen op de huid | Tussenvoeringen van kleding, autobekleding |
| PES (co-polyester) | 120-160°C | Uitstekende hechting op PET, wasvast | Hoge verwerkingstemperatuur, smal substraatbereik | Verlijming van polyesterweefsel, industriële filtratie |
Binnen een enkele polymeerfamilie worden de prestaties afgestemd door de Melt Flow Index (MFI) aan te passen. De MFI meet hoeveel gram polymeer in 10 minuten door een gestandaardiseerde matrijs stroomt onder een gespecificeerde temperatuur en gewicht, volgens ASTM D1238. Een hoge MFI-film, met waarden boven 50 g/10min, is vloeibaar en dringt diep door in poreuze substraten zoals geweven textiel, waardoor een sterke mechanische verbinding ontstaat. Een laag MFI-film, minder dan 10 g/10min, blijft stroperiger en blijft op het oppervlak, waardoor een spleetvullende laag ontstaat die goed werkt voor gladde, niet-poreuze substraten zoals metaal of filmlaminering.
Open tijd – het tijdsbestek tussen het smelten van de film en het moment waarop de hechtsterkte begint op te bouwen door afkoeling – is een andere proceskritische parameter. Voor handmatige oplegwerkzaamheden geldt een langere open tijd van 20 tot 60 seconden stelt de operator in staat onderdelen te verplaatsen. Voor continu lamineren met hoge snelheid is een korte open tijd van minder dan 5 seconden wenselijk, omdat hierdoor onmiddellijke verwerking mogelijk is. De open tijd wordt geregeld door de breedte van de smeltpiek in de differentiële scanningcalorimetriecurve van het polymeer; een scherpe, smalle smeltpiek zorgt voor een korte open tijd, terwijl een breder smeltbereik deze verlengt.
Hotmelt-kleeffilm wordt geactiveerd door de gelijktijdige toepassing van warmte en druk. De specifieke machines zijn afhankelijk van het productievolume en de geometrie van de te verlijmen onderdelen. Elke methode levert een ander thermisch profiel op en de filmkwaliteit moet worden afgestemd op de verwarmingsmethode om volledige hechtsterkte te bereiken zonder thermische degradatie.
Dit is de meest gebruikelijke industriële methode. De film wordt tussen de twee substraten geklemd en door een verwarmde kneep of een continue bandpers gevoerd. Temperatuur, druk en verblijftijd worden nauwkeurig geregeld. Bandlamineerders kunnen continu draaien op hogere snelheden 10 meter per minuut voor dunne EVA-films die stoflagen verbinden. De kritische parameter is de temperatuur op de verbindingslijn, niet alleen het instelpunt van de verwarmer. Door de thermische weerstand van de substraten blijft de filmtemperatuur achter bij de plaattemperatuur. Een thermokoppel ingebed in een testlaminatierun is de meest betrouwbare manier om het daadwerkelijke verwerkingsvenster te kalibreren.
Voor gesneden onderdelen, schoenzolen of tussenvoeringen van kledingstukken wordt de film voorgesneden in vorm en geactiveerd in een verwarmde degelpers. De pers levert hoge druk – tot 3 tot 5 bar (0,3 tot 0,5 MPa) -waardoor de gesmolten film in intiem contact met het substraat wordt gedwongen. Deze methode is de standaard voor de neus- en hielkap van schoenen, waarbij een voorgesneden inzetstuk van polyamide- of EVA-folie tussen het bovenmateriaal en het versterkende onderdeel wordt geplaatst en in één enkele perscyclus van 15 tot 45 seconden wordt versmolten.
In technische bovenkleding en medische beschermende kleding worden hotmeltfilms in smalle tapes gesneden en over genaaide naden aangebracht door een heteluchttape-sealmachine. De machine richt een straal verwarmde lucht tegelijkertijd op de tape en de stof, waardoor de film onmiddellijk smelt voordat een aandrukrol deze in de naad drukt. TPU is de dominante chemie voor deze toepassing omdat de resulterende afgedichte naad op zijn minst moet overleven 40 wasbeurten op 60°C zonder te lekken, terwijl de flexibiliteit behouden blijft om met de stof mee te rekken.
De binding met het substraat ontstaat door een combinatie van mechanische vergrendeling en specifieke adhesie: polaire interacties, waterstofbinding of, in sommige reactieve formuleringen, covalente binding. De algemene regel is dat de hotmeltfilm een oppervlakte-energie moet hebben die lager is dan de oppervlakte-energie van het substraat op het moment van lijmen. Polyolefinefilms, met hun intrinsiek lage oppervlakte-energie van ongeveer 30 dynes/cm , hechten slecht aan wat dan ook, tenzij het substraat is voorbehandeld door corona-ontlading, plasma- of vlambehandeling om de oppervlakte-energie boven 38 dynes/cm te verhogen.
TPU- en EVA-films zijn vergevingsgezinder vanwege hun polaire acetaat- en urethaangroepen, die waterstofbruggen vormen met hydroxyl- en carbonylgroepen op substraten zoals leer, katoen en met polyurethaan gecoate stoffen. Verontreiniging is echter de vijand van alle hotmeltverbindingen. Zelfs vingerafdrukolie kan een zwakke grenslaag creëren die een schijnbare hechting veroorzaakt die onder belasting mislukt. Een doekje met isopropylalcohol en een schone, pluisvrije doek vlak voor het lamineren is de minimale voorbereiding van het oppervlak voor een kritische hechting.
Hotmelt-kleeffilms zijn tijdens opslag chemisch stabiel in vergelijking met vloeibare reactieve lijmen, maar ze zijn niet immuun voor veroudering. De belangrijkste afbraakmechanismen zijn oxidatie van de polymeerruggengraat – vooral bij onverzadigde EVA-kwaliteiten – en vochtabsorptie, vooral door TPU en polyamide. Vooral TPU-films zijn hygroscopisch: ze absorberen atmosferisch vocht dat, wanneer de film boven de 100°C wordt verwarmd, verdampt en belletjes, holtes en een zwakke, schuimige verbindingslijn creëert. Ongeopende, met vochtbarrière verpakte TPU-film heeft een houdbaarheid van normaal gesproken 12 maanden vanaf de productiedatum . Eenmaal geopend moet de film binnen 24 tot 48 uur worden gebruikt, tenzij bewaard in een droge kast met een dauwpunt lager dan -30°C.
Polyolefinefilms zijn het meest stabiel bij opslag en zijn bestand tegen zowel oxidatie als vochtopname. Polyamidefilms zijn goed bestand tegen oxidatie, maar absorberen vocht nog agressiever dan TPU. Een polyamidefilm die een dag aan omgevingsvochtigheid wordt blootgesteld, kan voldoende water bevatten om tijdens de activering zichtbaar te schuimen. Het voordrogen van de folierol in een droogmiddeldroger op 60°C gedurende 4 tot 6 uur vóór verwerking is een standaardprocedure bij zeer betrouwbare toepassingen zoals het verlijmen van auto-interieurs, waarbij een defecte naad een garantieclaim is.
Het valideren van een hotmeltfilmverbinding vereist meer dan een subjectieve afpeltest. De volgende tests leveren kwantitatieve gegevens op die statistisch kunnen worden gevolgd tijdens de productie.
De smeltlijmfilmindustrie reageert met verschillende technologische verschuivingen op de druk van de regelgeving op het gebied van kunststoffen voor eenmalig gebruik en stortafval. Biogebaseerde EVA-films, waarbij de ethyleencomponent is afgeleid van suikerrietethanol in plaats van aardolie, zijn nu commercieel verkrijgbaar met eigenschappen die in wezen identiek zijn aan die van petrochemische kwaliteiten. Belangrijker nog is dat de ontwikkeling van wasbare, onthechtbare zelfklevende films aan populariteit wint in de textielrecycling. Deze films hechten zich sterk tijdens de levensduur van het kledingstuk, maar zijn zo samengesteld dat ze hun hechting verliezen wanneer ze worden blootgesteld aan een specifieke triggerconditie (een bepaalde pH, een temperatuurpiek boven normale wastemperaturen of een chemisch bad), waardoor de gebonden lagen kunnen worden gescheiden voor recycling. Het Actieplan voor de Circulaire Economie van de Europese Unie is een belangrijke aanjager van dit onderzoek, aangezien gebonden textiellaminaten uit meerdere materialen momenteel niet recyclebaar zijn en op de stortplaats of verbranding belanden.
Hittebestendig laserlabelmateriaal: substraten, prestatie- en selectiegids
Etiketten van synthetisch papier voor diepvriesproducten: Flexo- en UV-inkjetprinten
Uw e-mailadres wordt niet gepubliceerd. Verplichte velden zijn gemarkeerd *
